एक्सपेन्शन शेल रॉक बोल्ट रॉक अँकरिंग कसे सुधारते?
एक विस्तार शेल रॉक बोल्ट आजूबाजूच्या खडकाच्या किंवा काँक्रीटच्या विरुद्ध विस्तार करून यांत्रिक अँकरिंग पॉइंट तयार करतो. या लेखात, आम्ही M16 एक्सपेन्शन शेल रॉक बोल्ट कसे कार्य करतात, बनावट कार्बन स्टीलचे शेल आणि कास्ट आयर्न अँकर बोल्ट का वापरले जातात आणि उत्पादन, मशीनिंग आणि गुणवत्ता तपासणी उत्पादनाच्या सुसंगततेवर कसा परिणाम करतात हे स्पष्ट करतो. आमच्या 25 वर्षांहून अधिक मेटल कास्टिंग अनुभवावर आधारित, सुप्रीम मशिनरी रॉक अँकरिंग घटकांची निवड आणि निर्मितीसाठी व्यावहारिक विचार देखील सामायिक करते.
सामग्री सारणी
- विस्तार शेल रॉक बोल्ट कसे कार्य करते?
- मुख्य घटक आणि साहित्य निवड
- आम्ही विस्तार शेल रॉक बोल्ट कसे तयार करतो
- रॉक अँकरिंग कामगिरीवर परिणाम करणारे घटक
- M16 रॉक अँकर बोल्टचे ठराविक अनुप्रयोग
- गुणवत्ता नियंत्रण आणि तपासणी
- वारंवार विचारले जाणारे प्रश्न
विस्तार शेल रॉक बोल्ट कसे कार्य करते?
विस्तारित शेल रॉक बोल्ट अँकर असेंब्ली आणि आसपासच्या खडकामध्ये यांत्रिक संपर्क निर्माण करून रॉक अँकरिंग सुधारतो. पूर्णपणे चिकट बाँडिंगवर अवलंबून राहण्याऐवजी, ही प्रणाली ड्रिल केलेल्या छिद्राच्या आतील पृष्ठभागावर पकड घेण्यासाठी विस्तारित कवच वापरते.
ठराविक स्थापनेमध्ये, विस्तार शेल ड्रिल केलेल्या छिद्राच्या आत स्थित असतो आणि असेंब्लीद्वारे रॉक अँकर बोल्ट घातला जातो. इन्स्टॉलेशन डिझाइननुसार बोल्ट घट्ट केल्यामुळे, शेल बाहेरच्या बाजूने विस्तृत होते आणि छिद्राच्या भिंतीवर दाबते. ही यांत्रिक प्रतिबद्धता एक निश्चित अँकरिंग पॉइंट तयार करते.
आम्ही विस्तार कवच आणि सभोवतालची सामग्री यांच्यातील संपर्क विशेषतः महत्त्वपूर्ण मानतो. भोक व्यास, शेल परिमाणे, किंवा प्रतिष्ठापन परिस्थिती अनुपयुक्त असल्यास, शेल सुसंगत संपर्क विकसित करू शकत नाही. म्हणूनच स्थापनेपूर्वी घटक परिमाणे आणि सुसंगतता तपासली पाहिजे.
आमचे M16 एक्सपेन्शन शेल रॉक बोल्ट हे साउंड रॉक किंवा काँक्रिटमधील रॉक अँकरिंग ऍप्लिकेशन्ससाठी डिझाइन केलेले आहेत. ते एकतर्फी भिंत तयार करणाऱ्या अनुप्रयोगांमध्ये देखील वापरले जाऊ शकतात, जेथे संरचनेच्या विरुद्ध बाजूस प्रवेश मर्यादित आहे.
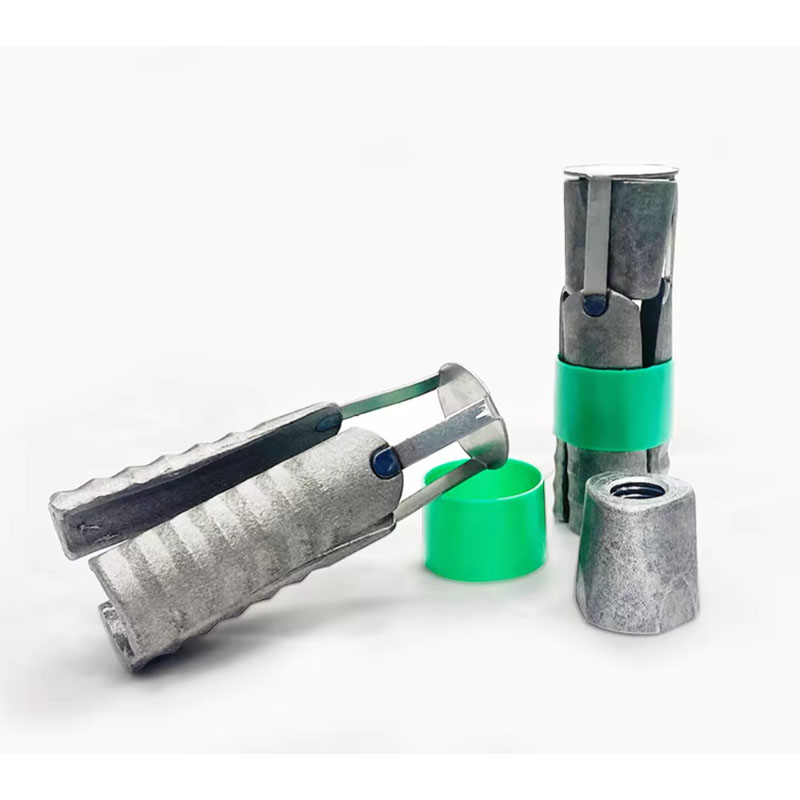
साठी मुख्य घटक आणि साहित्य निवडM16 विस्तार शेल रॉक बोल्ट
सामग्रीची निवड उत्पादन प्रक्रिया, मितीय सुसंगतता आणि प्रत्येक घटकाची उपयुक्तता प्रभावित करते. आमच्या विस्तारित शेल रॉक बोल्ट असेंब्लीसाठी, आम्ही शेल आणि अँकर बोल्ट यांना एकसारखे भाग मानण्याऐवजी विविध साहित्य आणि उत्पादन पद्धती वापरतो.
| उत्पादन पॅरामीटर | तपशील |
|---|---|
| उत्पादनाचे नाव | M16 विस्तार शेल रॉक बोल्ट |
| उत्पादन प्रकार | विस्तार शेल रॉक अँकर असेंब्ली |
| विस्तार शेल साहित्य | कार्बन स्टील |
| रॉक अँकर बोल्ट साहित्य | कास्ट लोह |
| विस्तार शेल उत्पादन प्रक्रिया | फोर्जिंग |
| रॉक अँकर बोल्ट निर्मिती प्रक्रिया | कास्टिंग |
| पृष्ठभाग समाप्त | तेल गंजलेला समाप्त |
| अर्ज | रॉक आणि काँक्रीट अँकरिंग |
विस्तार शेलसाठी बनावट कार्बन स्टील का वापरावे?
विस्तार शेलला त्याचा आकार राखणे आणि स्थापनेदरम्यान ड्रिल केलेल्या छिद्राशी योग्यरित्या संवाद साधणे आवश्यक आहे. आम्ही या घटकासाठी कार्बन स्टील वापरतो आणि फोर्जिंगद्वारे त्याचे उत्पादन करतो.
फोर्जिंग नियंत्रित दाबाद्वारे धातूला आकार देते, ज्यामुळे ते परिभाषित भूमितीसह घटक तयार करण्यासाठी योग्य बनते. एक्सपेन्शन शेल अँकरसाठी, मॅन्युफॅक्चरिंग फोकस सुसंगतता, मितीय अचूकता आणि वीण घटकांमधील योग्यता यावर केंद्रित आहे.
आम्ही शेलच्या परिमाणे आणि संपर्क पृष्ठभागांवर विशेष लक्ष देतो कारण अगदी लहान फरक देखील असेंबली सुसंगतता आणि शेल आजूबाजूच्या सामग्रीशी संलग्नतेवर परिणाम करू शकतात.
रॉक अँकर बोल्टसाठी कास्ट आयरन का वापरावे?
आमचे रॉक अँकर बोल्ट कास्ट आयर्नपासून तयार केले जातात. कास्टिंगमुळे मोल्ड-आधारित उत्पादन प्रक्रियेद्वारे धातूला आवश्यक घटक आकार घेता येतो.
25 वर्षांहून अधिक उत्पादन अनुभव असलेली मेटल फाउंड्री म्हणून, घटक पुढील मशीनिंग ऑपरेशन्सकडे जाण्यापूर्वी कास्टिंग गुणवत्ता नियंत्रित करण्याचे महत्त्व आम्हाला समजते. कास्टिंग गुणवत्ता, मितीय सुसंगतता आणि मशीनिंग आवश्यकता या सर्वांचा एकत्रितपणे विचार करणे आवश्यक आहे.
आम्ही विस्तार शेल रॉक बोल्ट कसे तयार करतो
सुप्रीम मशिनरीमध्ये, आम्ही विविध धातूचे घटक तयार करण्यासाठी फोर्जिंग, कास्टिंग आणि मशीनिंग क्षमता एकत्र करतो. M16 विस्तार शेल रॉक बोल्ट असेंब्लीमध्ये त्याच्या दोन मुख्य घटकांसाठी स्वतंत्र उत्पादन मार्ग समाविष्ट आहेत.
1. विस्तार शेल फोर्जिंग
आम्ही फोर्जिंगद्वारे कार्बन स्टीलच्या विस्ताराचे कवच तयार करतो. या अवस्थेदरम्यान, आवश्यक घटक भूमिती प्राप्त करण्यासाठी धातूला आकार दिला जातो. प्रक्रिया नियंत्रण महत्त्वाचे आहे कारण शेल संबंधित अँकर बोल्टसह योग्यरित्या फिट असणे आवश्यक आहे आणि त्याचे अभिप्रेत विस्तार कार्य करणे आवश्यक आहे.
2. रॉक अँकर बोल्ट कास्टिंग
कास्ट आयर्न रॉक अँकर बोल्ट कास्टिंगद्वारे तयार केला जातो. वितळलेले धातू तयार मोल्डमध्ये ओतले जाते आणि आवश्यक आकारात घट्ट होऊ दिले जाते. कास्टिंग केल्यानंतर, घटक पुढील प्रक्रियेसाठी तयार केले जातात.
आमच्या फाउंड्री अनुभवामध्ये ग्रे आयर्न कास्टिंग, डक्टाइल आयर्न कास्टिंग आणि अचूक गुंतवणूक कास्टिंग समाविष्ट आहे. या क्षमता बांधकाम यंत्रसामग्री, खाण उपकरणे, हायड्रॉलिक प्रणाली आणि इतर औद्योगिक अनुप्रयोगांसाठी धातूच्या घटकांच्या उत्पादनास समर्थन देतात.
3. सीएनसी मशीनिंग आणि डायमेंशनल प्रोसेसिंग
प्रारंभिक फॉर्मिंग किंवा कास्टिंग टप्प्यांनंतर, निर्दिष्ट परिमाणे आणि असेंबली इंटरफेस साध्य करण्यासाठी आवश्यक असेल तेथे मशीनिंग वापरली जाते.
आमची मशीनिंग वर्कशॉप सीएनसी उपकरणे आणि मशीनिंग केंद्रांनी सुसज्ज आहे. आम्ही ग्राहक रेखाचित्रे आणि तांत्रिक आवश्यकतांनुसार घटकांवर प्रक्रिया करण्यासाठी या सुविधा वापरतो. रॉक अँकर असेंब्लीसाठी, महत्त्वाच्या बाबींमध्ये मितीय सुसंगतता, वीण-भाग सुसंगतता आणि निर्दिष्ट मशीन केलेल्या पृष्ठभागांची अचूकता समाविष्ट आहे.
4. तपासणी आणि पॅकेजिंग
मशीनिंग आणि तपासणीनंतर, पॅकिंग आणि शिपमेंटसाठी पात्र घटक तयार केले जातात. आम्ही परिवहन आणि ग्राहकांच्या गरजांनुसार M16 विस्तार शेल रॉक बोल्टसाठी पॅकेजिंग सानुकूलित करू शकतो.
उपलब्ध पॅकेजिंग पर्यायांमध्ये प्लास्टिकच्या पिशव्या, कार्टन, लाकडी केस आणि क्रेट यांचा समावेश आहे. ऑर्डरचे प्रमाण, उत्पादनाचे परिमाण आणि शिपिंग व्यवस्था यानुसार अंतिम पॅकेजिंग पद्धत निवडली जाऊ शकते.
रॉक अँकरिंग कामगिरीवर परिणाम करणारे घटक
रॉक अँकर बोल्ट असेंब्ली त्याच्या स्थापनेच्या वातावरणापासून स्वतंत्रपणे कार्य करत नाही. आमच्या अनुभवात, संपूर्ण अँकरिंग प्रणालीचे मूल्यांकन करणे केवळ बोल्ट सामग्री किंवा नाममात्र आकार पाहण्यापेक्षा अधिक उपयुक्त आहे.
| घटक | व्हय इट मॅटर | काय तपासायचे |
|---|---|---|
| छिद्रित भोक व्यास | विस्तार कवच छिद्राच्या भिंतीसह योग्यरित्या गुंतू शकते की नाही हे निर्धारित करते. | निर्दिष्ट शेल परिमाणांसह सुसंगततेची पुष्टी करा. |
| खडक किंवा काँक्रीटची स्थिती | सामग्रीची ताकद आणि पृष्ठभागाची स्थिती यांत्रिक अँकरेजवर प्रभाव टाकते. | इन्स्टॉलेशन सब्सट्रेट विस्तार अँकरिंगसाठी योग्य आहे का ते तपासा. |
| विस्तार शेल भूमिती | ड्रिल केलेले छिद्र आणि असेंबली सुसंगतता यांच्याशी संपर्क प्रभावित करते. | शेल परिमाणे आणि फॉर्मिंग सुसंगतता सत्यापित करा. |
| बोल्ट आणि शेल सुसंगतता | स्थापनेदरम्यान दोन्ही घटकांनी एकत्र काम करणे आवश्यक आहे. | वीण परिमाणे आणि विधानसभा आवश्यकता तपासा. |
| स्थापना प्रक्रिया | चुकीची स्थापना अँकरला अपेक्षित प्रतिबद्धता विकसित करण्यापासून रोखू शकते. | निर्दिष्ट स्थापना आणि घट्ट करण्याच्या प्रक्रियेचे अनुसरण करा. |
| पृष्ठभागाची स्थिती | पृष्ठभाग समाप्त स्टोरेज आणि हाताळणी परिस्थिती प्रभावित करते. | वाहतूक दरम्यान पूर्ण आवश्यकता आणि संरक्षण पुष्टी करा. |
आम्ही एका मुद्यावर जोर देऊ इच्छितो की केवळ M16 पदनाम स्वीकार्य अँकरिंग लोड स्थापित करत नाही. वास्तविक भार क्षमता संपूर्ण असेंबली डिझाइन, ड्रिल केलेल्या छिद्राची परिमाणे, सब्सट्रेट परिस्थिती आणि स्थापना पद्धतीवर अवलंबून असते. स्ट्रक्चरल किंवा भूमिगत समर्थन प्रकल्पांसाठी, हे पॅरामीटर्स अभियांत्रिकी गणना आणि योग्य चाचणीद्वारे सत्यापित केले जावे.
M16 विस्तार शेल रॉक बोल्टचे ठराविक अनुप्रयोग
ध्वनी रॉक किंवा काँक्रिटमध्ये यांत्रिक अँकरिंग आवश्यक असल्यास विस्तार शेल अँकर वापरले जातात. M16 विस्तार शेल रॉक बोल्ट असेंब्ली अशा प्रकल्पांसाठी योग्य आहे जे या प्रकारच्या अँकरिंग व्यवस्था निर्दिष्ट करतात.
- रॉक अँकरिंग:योग्य ध्वनी रॉक फॉर्मेशनमध्ये यांत्रिक अँकरिंग पॉइंट्स स्थापित करण्यासाठी वापरला जातो.
- खाण प्रकल्प:खाण-संबंधित अँकरिंग सिस्टममध्ये समाविष्ट केले जाऊ शकते जेथे प्रकल्प डिझाइन विस्तार शेल घटक निर्दिष्ट करते.
- ठोस संरचना:योग्य कंक्रीट सब्सट्रेट्समध्ये अँकरिंग ऍप्लिकेशन्ससाठी वापरले जाते.
- एकतर्फी भिंत तयार करणे:रॉक अँकर भिंत तयार करण्याच्या व्यवस्थेस समर्थन देऊ शकतात जेथे इंस्टॉलेशन प्रवेश केवळ एका बाजूने उपलब्ध आहे, प्रकल्प डिझाइनच्या अधीन.
- बांधकाम अभियांत्रिकी:खडक किंवा काँक्रीटमध्ये यांत्रिक अँकरेज आवश्यक असलेल्या बांधकाम प्रकल्पांमध्ये लागू.
खाणकाम आणि बांधकाम अनुप्रयोगांसाठी, आम्ही अंतिम उत्पादन कॉन्फिगरेशन निवडण्यापूर्वी सब्सट्रेट स्थिती, आवश्यक अँकरिंग खोली, स्थापनेची जागा आणि डिझाइन लोडची पुष्टी करण्याची शिफारस करतो.
आम्ही रॉक अँकर घटकांची गुणवत्ता कशी नियंत्रित करतो
सुप्रीम मशिनरीमध्ये, शिपमेंटपूर्वी अंतिम तपासणीपर्यंत मर्यादित न राहता उत्पादनाच्या विविध टप्प्यांमध्ये गुणवत्ता तपासणी समाकलित केली जाते. आमच्या तपासणी प्रक्रियेमध्ये येणारे साहित्य, उत्पादन ऑपरेशन्स, तयार घटक आणि आउटगोइंग उत्पादने समाविष्ट आहेत.
येणारे गुणवत्ता नियंत्रण
ते आमच्या कारखान्यात आल्यानंतर आम्ही येणारा कच्चा माल तपासतो. उत्पादन सुरू होण्यापूर्वी सामग्रीची स्थिती आणि संबंधित आवश्यकतांचे पुनरावलोकन केले जाते.
इन-प्रोसेस गुणवत्ता नियंत्रण
उत्पादन लाइन ऑपरेट करण्यापूर्वी आम्ही महत्त्वपूर्ण उत्पादन तपशीलांची तपासणी करतो. मोठ्या प्रमाणावर उत्पादनादरम्यान, आम्ही संभाव्य मितीय किंवा प्रक्रिया समस्या ओळखण्यासाठी पूर्ण तपासणी आणि मार्ग तपासणी करतो.
अंतिम आणि आउटगोइंग गुणवत्ता नियंत्रण
उत्पादनानंतर तयार मालाची तपासणी केली जाते. शिपमेंट करण्यापूर्वी, आउटगोइंग तपासणी उत्पादन स्थिती, प्रमाण आणि पॅकेजिंग आवश्यकता सत्यापित करण्यासाठी आणखी एक संधी प्रदान करतात.
उत्पादन बॅचमधील विसंगती कमी करणे आणि पुरवठा केलेले घटक मान्य केलेल्या तांत्रिक वैशिष्ट्यांची पूर्तता करतात याची खात्री करणे हे आमचे ध्येय आहे.
सुप्रीम मशिनरीसोबत का काम करावे?
सुप्रीम मशिनरी ही निंगबो सुप्रीम मशिनरी कं, लिमिटेड, चीनमधील एक व्यावसायिक मेटल फाऊंड्री आहे ज्यात मेटल कास्टिंगचा 25 वर्षांपेक्षा जास्त अनुभव आहे.
आमच्या उत्पादन अनुभवामध्ये ग्रे आयर्न कास्टिंग, डक्टाइल आयर्न कास्टिंग आणि अचूक गुंतवणूक कास्टिंग समाविष्ट आहे. आम्ही कृषी यंत्रसामग्री, बांधकाम यंत्रे, खाणकाम, हायड्रॉलिक, ऑटोमोटिव्ह घटक आणि औद्योगिक उपकरणे यासह उद्योगांमध्ये ग्राहकांना सेवा देतो.
विस्तार शेल रॉक बोल्ट आणि संबंधित धातू घटकांसाठी, आमच्या उत्पादन क्षमता अनेक व्यावहारिक फायदे देतात:
- फाउंड्री अनुभवाच्या 25 वर्षांपेक्षा जास्त:लोह कास्टिंग आणि औद्योगिक धातू घटकांच्या निर्मितीमध्ये व्यापक अनुभव.
- एकाधिक उत्पादन प्रक्रिया:कास्टिंग, फोर्जिंग-संबंधित घटक उत्पादन आणि मशीनिंग क्षमता वेगवेगळ्या उत्पादन आवश्यकतांना समर्थन देतात.
- सीएनसी मशीनिंग सुविधा:सीएनसी उपकरणे आणि मशीनिंग केंद्रे तांत्रिक रेखाचित्रांवर आधारित मितीय प्रक्रियेस समर्थन देतात.
- अनुप्रयोग-देणारं उत्पादन:खाणकाम आणि बांधकाम मशिनरी घटकांमधील अनुभव आम्हाला औद्योगिक उत्पादन आवश्यकता समजून घेण्यास मदत करतो.
- गुणवत्ता तपासणी:इनकमिंग, इन-प्रोसेस, फायनल आणि आउटगोइंग गुणवत्ता तपासण्या आमच्या उत्पादन वर्कफ्लोमध्ये समाविष्ट केल्या आहेत.
एक घटक तपशील प्रत्येक प्रकल्पाला बसतो असे मानण्यापेक्षा आम्ही उत्पादनातील सातत्य आणि तांत्रिक आवश्यकतांवर लक्ष केंद्रित करतो. उत्पादनापूर्वी तांत्रिक मूल्यमापनासाठी ग्राहक रेखाचित्रे, नमुने किंवा उत्पादन तपशील देऊ शकतात.
बद्दल वारंवार विचारले जाणारे प्रश्नM16 विस्तार शेल रॉक बोल्ट
1. M16 विस्तार शेल रॉक बोल्ट काय आहे?
M16 एक्सपेन्शन शेल रॉक बोल्ट ही एक यांत्रिक अँकरिंग असेंब्ली आहे जी खडक किंवा काँक्रीटमध्ये योग्य ड्रिल केलेल्या छिद्रांमध्ये घटक सुरक्षित करण्यासाठी डिझाइन केलेली आहे. यांत्रिक प्रतिबद्धता स्थापित करण्यासाठी त्याचे विस्तार कवच छिद्र भिंतीच्या विरूद्ध विस्तृत होते.
2. M16 एक्सपेन्शन शेल रॉक बोल्टमध्ये कोणती सामग्री वापरली जाते?
आमच्या उत्पादनाच्या कॉन्फिगरेशनमध्ये, विस्तार कवच कार्बन स्टीलपासून बनवले जाते, तर रॉक अँकर बोल्ट कास्ट लोहापासून बनवले जाते. शेल फोर्जिंगद्वारे तयार केले जाते आणि अँकर बोल्ट कास्टिंगद्वारे तयार केले जाते.
3. बनावट विस्तार शेल आणि कास्ट अँकर बोल्टमध्ये काय फरक आहे?
बनावट विस्ताराच्या कवचाला दाबाखाली धातूच्या विकृतीद्वारे आकार दिला जातो, तर वितळलेल्या धातूला साच्यात टाकून कास्ट अँकर बोल्ट तयार होतो. या प्रक्रिया वेगवेगळ्या घटक भूमिती आणि उत्पादन आवश्यकतांनुसार निवडल्या जातात.
4. काँक्रीटमध्ये एक्सपेन्शन शेल रॉक बोल्ट वापरता येतील का?
होय. एक्सपेन्शन शेल रॉक बोल्ट योग्य काँक्रीट अँकरिंग ऍप्लिकेशन्समध्ये वापरले जाऊ शकतात. तथापि, स्थापनेपूर्वी कंक्रीटची स्थिती, छिद्रांचे परिमाण, अँकर कॉन्फिगरेशन आणि आवश्यक लोड क्षमता यांचे मूल्यांकन करणे आवश्यक आहे.
5. या रॉक अँकर बोल्टसाठी कोणते पृष्ठभाग फिनिश उपलब्ध आहे?
सूचीबद्ध M16 एक्सपेन्शन शेल रॉक बोल्टमध्ये ऑइल रस्टी फिनिश आहे. उत्पादनापूर्वी पृष्ठभागावरील उपचारांच्या इतर आवश्यकतांची निर्मात्याशी पुष्टी केली पाहिजे.
6. मी योग्य विस्तार शेल रॉक बोल्ट कसा निवडू शकतो?
आवश्यक बोल्ट आकार, छिद्रित भोक व्यास, अँकरिंग खोली, सब्सट्रेट स्थिती आणि डिझाइन लोडसह प्रारंभ करा. पूर्ण असेंब्ली प्रोजेक्टशी सुसंगत आहे याची खात्री करण्यासाठी तुम्ही शेलचे परिमाण आणि इंस्टॉलेशन प्रक्रियेची पुष्टी देखील केली पाहिजे.
7. सुप्रीम मशिनरी सानुकूलित रॉक अँकर घटक प्रदान करते का?
होय. आम्ही मेटल घटक उत्पादनासाठी ग्राहक रेखाचित्रे, नमुने आणि तांत्रिक वैशिष्ट्यांचे मूल्यांकन करू शकतो. आमची कास्टिंग आणि मशीनिंग क्षमता वेगवेगळ्या औद्योगिक घटक आवश्यकतांना समर्थन देतात. विशिष्ट प्रकल्पानुसार सानुकूलित उत्पादन तपशीलांची पुष्टी केली पाहिजे.
8. शिपमेंटसाठी M16 एक्सपेन्शन शेल रॉक बोल्ट कसे पॅकेज केले जातात?
ग्राहकांच्या गरजेनुसार पॅकेजिंग सानुकूलित केले जाऊ शकते. सामान्य पर्यायांमध्ये उत्पादनाचे प्रमाण, परिमाण आणि वाहतुकीच्या परिस्थितीनुसार प्लास्टिकच्या पिशव्या, कार्टन बॉक्स, लाकडी केस आणि क्रेट यांचा समावेश होतो.
निष्कर्ष
विस्तारित शेल रॉक बोल्ट आजूबाजूच्या खडकाच्या किंवा काँक्रीटच्या विरूद्ध विस्तृत करून आणि सुरक्षित संपर्क बिंदू स्थापित करून यांत्रिक अँकरिंग सुधारतो. त्याची कार्यक्षमता नाममात्र M16 आकारापेक्षा अधिक अवलंबून असते. घटक सामग्री, शेल भूमिती, कास्टिंग आणि फोर्जिंग गुणवत्ता, मशीनिंग अचूकता आणि स्थापना परिस्थिती या सर्व महत्त्वाच्या भूमिका बजावतात.
सुप्रीम मशिनरीमध्ये, आम्ही औद्योगिक धातूचे घटक तयार करण्यासाठी मशीनिंग आणि गुणवत्ता तपासणी क्षमतांसह 25 वर्षांपेक्षा जास्त मेटल फाउंड्री अनुभव एकत्र करतो. तुम्हाला M16 एक्सपेन्शन शेल रॉक बोल्ट किंवा खाणकाम आणि बांधकाम अनुप्रयोगांसाठी सानुकूलित कास्ट आयरन घटक हवे असतील, आम्ही मूल्यमापनासाठी तांत्रिक रेखाचित्रे आणि उत्पादन वैशिष्ट्यांचे स्वागत करतो.
आमच्या उत्पादन क्षमता आणि उत्पादन श्रेणीबद्दल अधिक जाणून घेण्यासाठी, भेट द्यासर्वोच्च यंत्रणाकिंवा आमचे अन्वेषण कराऔद्योगिक धातू कास्टिंग उत्पादने.
चौकशी पाठवा

X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.
गोपनीयता धोरण