दोष जलद पकडण्याचा मार्ग म्हणून इनलाइन तपासणी अनेकदा विकली जाते. वास्तविक अचूक लोह कास्टिंग लाइनवर, जेव्हा निर्णय घेतले जातात तेव्हा त्याचे मोठे मूल्य बदलत असते. ज्या दिवसांपासून ग्रे आयर्न आणि डक्टाइल आयर्न कास्टिंग्जची मुख्यतः डोळा, टॅप आणि कॅलिपरद्वारे तपासणी केली जात होती त्या दिवसांपासून मी Ningbo Supreme Machinery Co., Ltd मध्ये आयर्न कास्टिंग उत्पादनात काम केले आहे. ऑटोमेटेड लाईन्स आणि इनलाइन इन्स्पेक्शनवर शिफ्ट केल्याने अनुभवाची गरज दूर झाली नाही. तो अनुभव अपस्ट्रीममध्ये हलवला आहे—वितळणे, ओतणे, थंड करणे आणि अगदी मशीनिंगमध्ये. हा लेख इनलाइन तपासणी प्रत्यक्षात अचूक लोह कास्टिंग गुणवत्ता नियंत्रण कसे बदलते, कोणत्या तंत्रज्ञानाचा फायदा होतो आणि ते अद्याप कुठे कमी पडतात हे पाहतो.
इनलाइन इन्स्पेक्शन म्हणजे फक्त एक्स-रे नाही: आयर्न कास्टिंग लाईन्सवर आपण प्रत्यक्षात काय वापरतो
जेव्हा ग्राहक ऐकतात की आम्ही अचूक लोह कास्टिंगसाठी इनलाइन तपासणी वापरतो, तेव्हा बरेच जण असे मानतात की आम्ही प्रत्येक भागाच्या एक्स-रेबद्दल बोलत आहोत. ते वास्तववादी नाही. क्ष-किरण उपयुक्त आहे, परंतु ते धूसर लोखंडी पंप हाऊसिंग किंवा डक्टाइल आयर्न व्हॉल्व्ह बॉडीसाठी हळू, महाग आणि बऱ्याचदा ओव्हरकिल आहे. प्रॉडक्शन लाइनवर प्रत्यक्षात काय कार्य करते ते एक स्तरित दृष्टीकोन आहे: भट्टीवरील थर्मल विश्लेषण, ओतण्याच्या स्टेशनवर इन्फ्रारेड मॉनिटरिंग, साफसफाईनंतर मशीनची दृष्टी आणि गंभीर बॅचसाठी लक्ष्यित एक्स-रे किंवा अल्ट्रासोनिक चाचणी.
निंगबो सुप्रीम मशिनरी कं, लिमिटेड येथे, आम्ही उत्पादन करत आहोत लोह casgrayntig,लवचिक लोह कास्टिंग, आणिअचूक गुंतवणूक कास्टिंग25 वर्षांहून अधिक काळ. कंपनीने 1990 मध्ये लोह कास्टिंग आणि स्टेनलेस स्टील कास्टिंगसह सुरुवात केली, त्यानंतर 2000 नंतर स्टील कास्टिंग लाइन जोडली. त्या काळात, आमच्या उत्पादन लाइन्स मॅन्युअल कामावरून स्वयंचलित मशीनरीकडे वळल्या. पुनरावृत्ती करणारा एक धडा सोपा आहे:इनलाइन तपासणी केवळ तेव्हाच कार्य करते जेव्हा ती प्रक्रिया निर्णयाशी जोडलेली असते.जर डेटा पुढील उष्णता, पुढील मूस किंवा पुढील मशीनिंग सेटअप बदलत नसेल तर ते फक्त रेकॉर्ड-कीपिंग आहे.
खर्चाचा युक्तिवाद: का नाकारलेले कास्टिंग केवळ दृश्यमान नुकसान आहे
जेव्हा अंतिम तपासणीमध्ये अचूक लोह कास्टिंग नाकारले जाते, तेव्हा दृश्यमान नुकसान हे कास्टिंगचेच होते. अदृश्य नुकसान सहसा मोठे असते. तुम्ही आधीच वितळणारी ऊर्जा, मोल्डिंग वाळू, श्रम, मशीनिंग भत्ता आणि काहीवेळा ग्राहक वितरण स्लॉट वापरला आहे. ASTM A536 65-45-12 ला बनवलेल्या डक्टाइल आयर्न हायड्रॉलिक मॅनिफोल्डसाठी, मशीनिंगनंतर आढळलेल्या संकोचन दोषाचा अर्थ असा असू शकतो की स्क्रॅप केलेला भाग ज्यामध्ये आधीच गंभीर चेहऱ्यांमधून 2-3 मिमी सामग्री काढून टाकली गेली आहे. ते केवळ कास्टिंग नुकसान नाही. हे मशीनिंग क्षमतेचे नुकसान आहे.
म्हणूनच मी इनलाइन तपासणी किती लवकर हस्तक्षेप करू शकते यावर न्याय करणे पसंत करतो. ओतण्यापूर्वी कमी अवशिष्ट मॅग्नेशियम ट्रेंड दर्शविणारे थर्मल विश्लेषण वाचन संपूर्ण करडी वाचवू शकते. एक इन्फ्रारेड कॅमेरा जो 1380°C पेक्षा कमी तापमान पकडतो तो पातळ-भिंतीतील राखाडी लोखंडी कास्टिंगमध्ये थंड शट टाळू शकतो. शॉट ब्लास्टिंगनंतर मशीन व्हिजन स्टेशन भाग मशीनिंग केंद्रापर्यंत पोहोचण्यापूर्वी पृष्ठभागाला क्रॅक पकडू शकते. यापैकी कोणतीही अंतिम तपासणी बदलत नाही. ते कधीही अंतिम तपासणीपर्यंत पोहोचलेल्या दोषांची संख्या कमी करतात.
ग्रे आयर्न, डक्टाइल आयर्न आणि इन्व्हेस्टमेंट कास्टिंगशी जुळणारे तपासणी तंत्रज्ञान
प्रत्येक इनलाइन तपासणी तंत्रज्ञान प्रत्येक लोह कास्टिंग प्रक्रियेला बसत नाही. खालील सारणी ही ओळ कॉन्फिगर करताना मी वापरत असलेली व्यावहारिक तुलना आहे. हे सैद्धांतिक रँकिंग नाही. हे आम्ही वास्तविक उत्पादन मजल्यांवर काम पाहिले आहे ते प्रतिबिंबित करते.
| तंत्रज्ञान | सर्वोत्तम फिट | ठराविक शोध गती | मुख्य दोष पकडले | लोह कास्टिंगवर मर्यादा |
|---|---|---|---|---|
| थर्मल विश्लेषण | वितळणे आणि नोड्युलरायझेशन नियंत्रण | 30-90 सेकंद प्रति उष्णता | कार्बन समतुल्य प्रवाह, नोड्युलॅरिटी फिकट, थंड प्रवृत्ती | अप्रत्यक्ष मोजमाप; मेटॅलोग्राफीसह कॅलिब्रेशन आवश्यक आहे |
| इन्फ्रारेड थर्मल इमेजिंग | तापमान आणि मूस भरणे ओतणे | ओतणे दरम्यान वास्तविक वेळ | थंड बंद, misruns, pouring तापमान विचलन | केवळ दृष्टीची रेषा; धूर आणि लाडू पोझिशनिंगमध्ये हस्तक्षेप करू शकतात |
| मशीन दृष्टी | साफसफाईनंतर पृष्ठभागाची तपासणी | 1-5 सेकंद प्रति भाग | क्रॅक, burrs, थंड बंद, गहाळ साहित्य, वाळू समावेश | अंतर्गत दोष पाहू शकत नाही; प्रकाश आणि भाग अभिमुखता बाब |
| रिअल-टाइम एक्स-रे | सुरक्षितता-गंभीर डक्टाइल लोह आणि स्टील कास्टिंग | प्रति भाग 10-60 सेकंद | संकोचन सच्छिद्रता, अंतर्गत क्रॅक, समावेश | उच्च खर्च; मंद रेषेचा वेग; रेडिएशन सुरक्षा आवश्यकता |
| प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) चाचणी | हेवी-सेक्शन डक्टाइल लोह आणि स्टील कास्टिंग | 2-10 सेकंद प्रति पॉइंट | जाड विभागांमध्ये अंतर्गत voids, cracks, nodularity भिन्नता | कपलिंग आवश्यक आहे; जटिल भूमिती कठीण आहेत |
राखाडी आयर्न कास्टिंगसाठी जसे की हायड्रॉलिक व्हॉल्व्ह बॉडी आणि मशीन टूल घटक, मशीन व्हिजन आणि इन्फ्रारेड पोअरिंग मॉनिटरिंग सहसा सर्वोत्तम परतावा देतात. ग्रे आयर्नचे फ्लेक ग्रेफाइट ते चांगले ओलसर आणि थर्मल चालकता देते, परंतु याचा अर्थ असा आहे की स्वयंचलित व्हिज्युअल तपासणीचे समर्थन करण्यासाठी पृष्ठभागावरील दोष सामान्य आहेत. लवचिक लोह कास्टिंगसाठी, थर्मल विश्लेषण आणि लक्ष्यित क्ष-किरण पदार्थ अधिक आहेत कारण नोडलॅरिटी आणि अंतर्गत सुदृढता थेट वाढ आणि थकवा आयुष्यावर परिणाम करतात. अचूक गुंतवणूक कास्टिंगसाठी, प्राधान्य वॅक्स पॅटर्नच्या परिमाणे आणि शेल अखंडतेकडे वळते, जेथे लेझर स्कॅनिंग आणि प्रक्रिया डेटा लॉगिंग सहसा इनलाइन रेडियोग्राफीपेक्षा जास्त महत्त्वाचे असते.
इनलाइन तपासणी मशीनिंग आणि असेंब्लीशी कशी जोडते
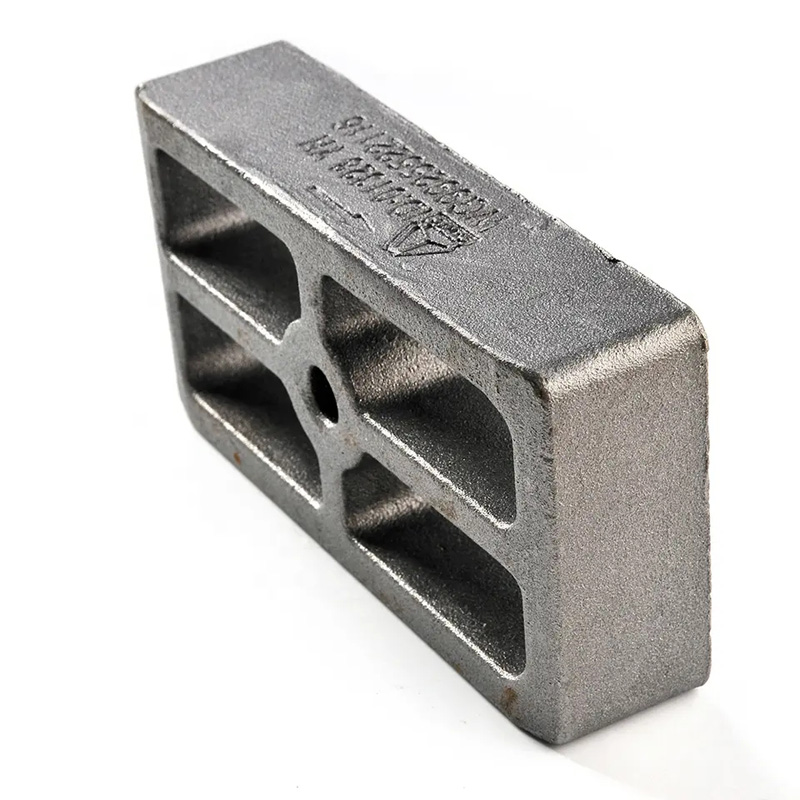
निंगबो सुप्रीम मशिनरी कं., लि. मधील लोखंडी कास्टिंग्सच्या उत्पादनातून मी एक गोष्ट शिकलो आहे की गुणवत्ता नियंत्रण फाउंड्री दरवाजावर थांबू शकत नाही. कास्टिंगची कडकपणा किंवा मायक्रोस्ट्रक्चर बदलल्यास मितीय तपासणी उत्तीर्ण करणारी अचूक लोह कास्टिंग मशीनिंग केंद्रावर अयशस्वी होऊ शकते. थंडीसह राखाडी लोखंड, उदाहरणार्थ, सहनशीलतेमध्ये मोजू शकते परंतु कार्बाइड टूलिंग नष्ट करू शकते. कमी नोड्युलॅरिटी असलेले डक्टाइल लोह सहज मशीन करू शकते परंतु दाब चाचणी अयशस्वी होऊ शकते.
येथेच इनलाइन तपासणी डेटा फाउंड्री पलीकडे मौल्यवान बनतो. जेव्हा आम्ही थर्मल विश्लेषण परिणाम, तापमान ओतणे आणि बॅचद्वारे थंड डेटा रेकॉर्ड करतो, तेव्हा आम्ही त्यांना मशीनिंग कार्यक्षमतेशी संबंधित करू शकतो. जर एखाद्या ग्राहकाने राखाडी लोखंडी कास्टिंगच्या विशिष्ट बॅचवर बडबड किंवा जास्त उपकरणे परिधान केल्याचा अहवाल दिला, तर आम्ही कार्बन समतुल्य आणि कूलिंग रेट परत शोधू शकतो. जर डक्टाइल आयर्न कास्टिंग मशीनिंगनंतर गळती चाचणीत अपयशी ठरले, तर आम्ही मॅग्नेशियम अवशिष्ट आणि नोड्युलॅरिटी ट्रेंडचे पुनरावलोकन करू शकतो. ते शोधण्यायोग्यता मोहक नसते, परंतु तेच गुणवत्ता नियंत्रण प्रक्रिया नियंत्रणात बदलते.
ज्या ग्राहकांना आमच्याकडून लोखंडी कास्टिंग आणि तयार मशीन केलेले भाग दोन्ही मिळतात, त्यांच्यासाठी ही लिंकेज दोषाचा खेळ कमी करते. दोष कास्टिंग किंवा मशीनिंगमधून आला आहे की नाही यावर वाद घालण्याऐवजी, आम्ही डेटा एकत्रितपणे पाहू शकतो.
डक्टाइल आयर्न हायड्रॉलिक मॅनिफोल्ड्ससाठी एक व्यावहारिक कॉन्फिगरेशन उदाहरण
मी एक ठोस उदाहरण देतो. समजा आम्ही 8-12 मिमीच्या भिंतीची जाडी, मटेरियल ASTM A536 65-45-12 आणि गंभीर चेहऱ्यांवर 2.5 मिमी मशीनिंग भत्ता असलेले डक्टाइल आयर्न हायड्रॉलिक मॅनिफोल्ड चालवत आहोत. ग्राहकाला मशीनिंगनंतर दाब घट्टपणा चाचणी आणि किमान 85% ची नोड्युलॅरिटी आवश्यक आहे.
वितळण्याच्या बाजूने, आम्ही रसायनशास्त्रासाठी ऑप्टिकल उत्सर्जन स्पेक्ट्रोमेट्री आणि कार्बन समतुल्य आणि नोड्युलॅरिटी ट्रेंडसाठी थर्मल विश्लेषण वापरू. लक्ष्य विंडो C 3.5–3.7%, Si 2.2–2.5%, Mg 0.04–0.06% आहे. ओतण्याच्या बाजूला, इन्फ्रारेड थर्मल इमेजिंग ओतण्याच्या तापमानाचे निरीक्षण करते, ते 1390°C आणि 1420°C दरम्यान ठेवते. साफसफाई केल्यानंतर, मशीनची दृष्टी पृष्ठभागावरील क्रॅक आणि कोल्ड शटची तपासणी करते. गंभीर बॅचसाठी, रिअल-टाइम एक्स-रे किंवा अल्ट्रासोनिक चाचणी पोर्ट बॉसच्या आसपासच्या जाड विभागात अंतर्गत संकोचन तपासते.
हे कॉन्फिगरेशन एक्स-रे सह प्रत्येक भागाची तपासणी करत नाही. हे योग्य टप्प्यावर योग्य तंत्रज्ञानाचा वापर करते. परिणाम म्हणजे मशीनिंगमध्ये कमी आश्चर्य आणि अधिक स्थिर दाब चाचणी पास दर. माझ्या अनुभवानुसार, बाजारातील सर्वात महाग तपासणी मशीन खरेदी करण्यापेक्षा हे संयोजन अधिक महत्त्वाचे आहे.
इनलाइन तपासणी प्रणाली खरेदी करण्यापूर्वी मी काय तपासू
जर तुम्ही अचूक लोह कास्टिंगसाठी इनलाइन तपासणीचे मूल्यमापन करत असाल, तर मी उपकरणांची माहितीपत्रके पाहण्यापूर्वी चार प्रश्न विचारेन. प्रथम, आपण कोणता दोष टाळण्याचा प्रयत्न करीत आहात आणि ते कोणत्या प्रक्रियेच्या टप्प्यावर उद्भवते? दुसरे, तुम्ही डेटाचे काय कराल - ते सेटपॉइंट बदलेल, ओतणे थांबवेल किंवा मशीनिंग ऑफसेट समायोजित करेल? तिसरे, चुकलेल्या दोषाची किंमत विरुद्ध तपासणी प्रणालीची किंमत किती आहे? चौथे, स्थापनेनंतर सिस्टमची देखभाल आणि कॅलिब्रेट कोण करेल?
निंगबो सुप्रीम मशिनरी कं, लि मध्ये, आमचे उत्पादन मॅन्युअल कामापासून स्वयंचलित मशिनरीमध्ये विकसित झाले आहे कारण ऑटोमेशन मॅन्युअल कार्य करू शकत नसलेल्या सातत्यपूर्ण समस्यांचे निराकरण करते. परंतु प्रक्रिया अभिप्रायाशिवाय ऑटोमेशन फक्त वेगवान भिन्नता आहे. इनलाइन तपासणी हे फीडबॅक लूप आहे जे अचूक लोह कास्टिंग गुणवत्ता नियंत्रणासाठी ऑटोमेशन उपयुक्त बनवते.
वारंवार विचारले जाणारे प्रश्न
इनलाइन तपासणी लोखंडी कास्टिंगसाठी अंतिम तपासणीची जागा घेते का?
क्र. इनलाइन तपासणी अंतिम तपासणीपर्यंत पोहोचलेल्या दोषांची संख्या कमी करते, परंतु बॅच सॅम्पलिंग आणि ग्राहक-विशिष्ट स्वीकृती निकषांसाठी अंतिम तपासणी अद्याप आवश्यक आहे. सुरक्षितता-गंभीर डक्टाइल आयर्न कास्टिंगसाठी, अंतिम मितीय आणि दाब चाचणी अनिवार्य राहते.
ग्रे आयर्न कास्टिंगसाठी कोणते इनलाइन तपासणी तंत्रज्ञान सर्वात किफायतशीर आहे?
बऱ्याच ग्रे आयर्न कास्टिंग लाइनसाठी, साफसफाईनंतर मशीनची दृष्टी आणि इन्फ्रारेड ओतण्याचे तापमान निरीक्षण सर्वात जलद परतावा देतात. ते रेषा लक्षणीयरीत्या कमी न करता पृष्ठभागावरील दोष आणि कोल्ड शट पकडतात. थर्मल विश्लेषण देखील महत्त्वाचे आहे, परंतु ते भाग तपासणी साधनापेक्षा वितळणारे नियंत्रण साधन आहे.
ओतण्यापूर्वी इनलाइन तपासणी डक्टाइल आयर्नमध्ये नोड्युलॅरिटी समस्या शोधू शकते का?
हे ट्रेंड दर्शवू शकते, परंतु ते रिअल टाइममध्ये अंतिम नोड्युलॅरिटी क्रमांक देत नाही. जलद मेटॅलोग्राफीसह एकत्रित थर्मल विश्लेषण मॅग्नेशियम अवशिष्ट आणि शीतलक वक्र अपेक्षित विंडोमध्ये आहे की नाही हे दर्शवू शकते. कल खिडकीच्या बाहेर असल्यास, फाउंड्री उपचार किंवा ओतण्याचा क्रम समायोजित करू शकते.
निंगबो सुप्रीम मशिनरी कं, लि गुंतवणूक कास्टिंगसाठी इनलाइन तपासणीचे समर्थन कसे करते?
अचूक गुंतवणूक कास्टिंगसाठी, आम्ही वॅक्स पॅटर्न डायमेंशनल स्टॅबिलिटी, शेलची जाडी आणि ओतण्याचे तापमान रेकॉर्डवर लक्ष केंद्रित करतो. लेझर स्कॅनिंग आणि प्रक्रिया डेटा लॉगिंग या कास्टिंगसाठी इनलाइन एक्स-रे पेक्षा अधिक उपयुक्त आहेत. आम्ही मिश्र धातु, भूमिती आणि ग्राहक स्वीकृती मानकांवर आधारित तपासणी दृष्टीकोन कॉन्फिगर करतो.
लोह कास्टिंग तपासणीसाठी सामान्यतः कोणत्या मानकांचा संदर्भ दिला जातो?
सामान्य संदर्भांमध्ये राखाडी लोहासाठी ASTM A48, डक्टाइल लोहासाठी ASTM A536, गोलाकार ग्रेफाइट कास्ट इस्त्रीसाठी ISO 1083, आयामी सहनशीलतेसाठी ISO 8062 आणि रेडियोग्राफिक तपासणीसाठी ASTM E446 किंवा E186 यांचा समावेश होतो. लागू मानक सामग्री आणि अनुप्रयोगावर अवलंबून असते.
तुम्ही अचूक लोह कास्टिंग प्रकल्पासाठी इनलाइन तपासणीचे मूल्यमापन करत असल्यास, किंवा ग्रे आयर्न, डक्टाइल आयर्न किंवा गुंतवणूक कास्टिंग गुणवत्ता नियंत्रण यावर चर्चा करू इच्छित असल्यास, तुम्ही संपर्क करू शकतानिंगबो सुप्रीम मशिनरी कं, लिथेट तुमची मटेरियल ग्रेड, गंभीर परिमाणे आणि दोषांची चिंता सामायिक करा आणि आम्ही तुमच्या उत्पादन लाइनसाठी व्यावहारिक तपासणी कॉन्फिगरेशन परिभाषित करण्यात मदत करू शकतो.